Бережливое производство: основы, принципы и инструменты
Бережливое производство, или Lean, — способ управлять работой: начинать с того, за что платит клиент, убирать шаги и ожидания, которые ему ничего не дают, и постоянно улучшать поток. Система выросла из производственной системы Toyota.
Бережливое производство (Lean) — система управления, в которой ценность определяет клиент. Вы описываете шаги, которые её создают, убираете потери, налаживаете поток, даёте спросу тянуть работу и повторяете цикл. Система выросла из производственной системы Toyota. Слово «lean» появилось в статье Джона Крафчика 1988 года, а пять принципов сформулировали Вомек и Джонс в 1996 году.
- Автор
- Toyota (Киитиро Тоёда, Тайити Оно и коллеги); термин «lean» — Джон Крафчик; пять принципов — Джеймс Вомек и Дэниел Джонс, 1950-е в Toyota; термин «lean» 1988; пять принципов 1996
- Уровень
- 301 · Продвинутый
- Подходит
- малый и средний бизнес, растущая компания, корпорация
- Время на внедрение
- День, чтобы описать один процесс, затем несколько недель небольших проб
- Что понадобится
- один процесс, в котором клиент ждёт · люди, которые выполняют эту работу, в одной комнате · отметки времени: когда задача пришла на каждый шаг и когда ушла с него
Бережливое производство (Lean) — система управления, в которой каждый шаг проверяют вопросом «заплатил бы за это клиент?», а всё остальное считают потерями и убирают. Система выросла из производственной системы Toyota. Сама Toyota описывает её как полное устранение потерь ради самых эффективных методов и говорит, что она держится на двух опорах: «точно в срок» (just-in-time) и дзидока (Toyota).
Откуда взялась концепция бережливого производства
Lean родился внутри Toyota, а название ему дали позже сторонние исследователи. Lean Enterprise Institute пишет, что идея «точно в срок» восходит к Киитиро Тоёде в 1930-х, а Тайити Оно сделал первые практические шаги к ней в 1949 и 1950 годах (LEI). По собственной истории Toyota, метод «супермаркета», где каждый процесс считает следующий своим клиентом, относится к 1954 году и вырос в систему канбан-карточек (Toyota).
Джон Крафчик, тогда исследователь Международной программы по автомобилям при MIT, употребил слово «lean» в статье для Sloan Management Review в 1988 году, и Lean Enterprise Institute считает, что он ввёл этот термин (LEI). Марк Грабан осторожнее: по его словам, здесь термин, «возможно», использовали впервые (LeanBlog). В той статье Крафчик противопоставил бережливые заводы, где запасы сведены к абсолютному минимуму, чтобы проблемы вскрывались сразу, и заводы с буферами, которые копят запасы ради загрузки станков. Идею распространили Джеймс Вомек, Дэниел Джонс и Дэниел Роос в книге «The Machine That Changed the World» в 1990 году. Затем Вомек и Джонс изложили пять принципов в «Lean Thinking» в 1996 году (LEI).
Принципы бережливого производства: пять шагов
Пять шагов Вомека и Джонса Lean Enterprise Institute формулирует так (LEI).
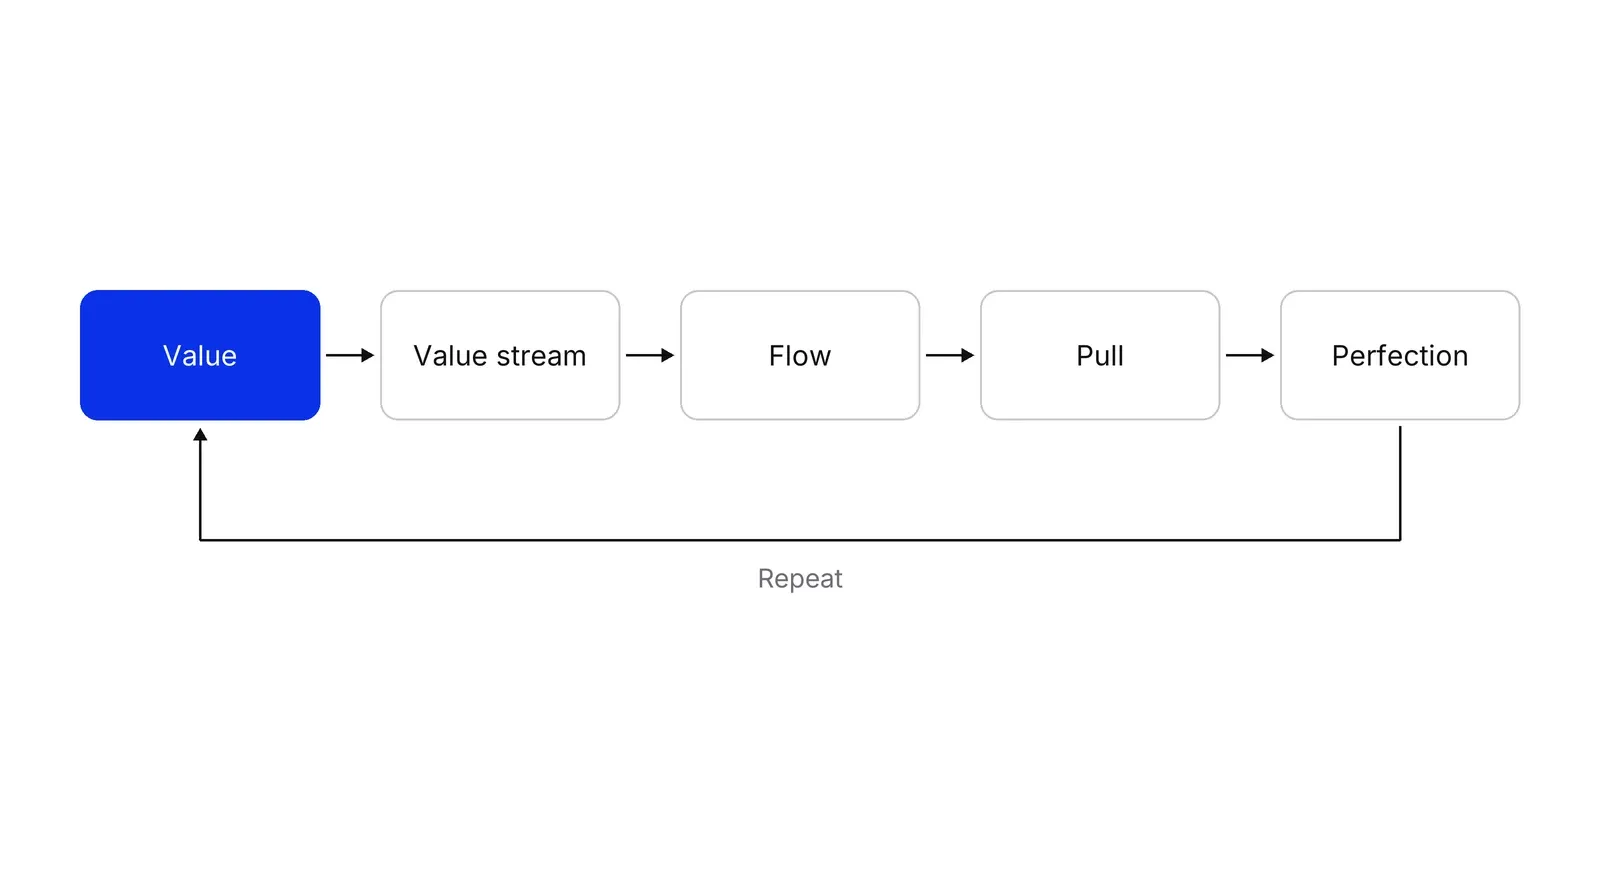
| Принцип | О чём спрашивает | Иллюстративный вопрос для клиники |
|---|---|---|
| Ценность (Value) | Что ценит конечный клиент? | Что пациент ценит больше: анкету или приём? |
| Поток создания ценности (Value stream) | Какие шаги создают эту ценность, а какие нет? | Какие из шести передач ничего не добавляют? |
| Поток (Flow) | Могут ли оставшиеся шаги идти плотной чередой? | Почему карта два дня ждёт подписи? |
| Вытягивание (Pull) | Начинается ли шаг только тогда, когда он нужен следующему? | Мы записываем на снимки раньше, чем врач успеет их прочитать? |
| Совершенство (Perfection) | Повторяется ли цикл, пока потери не исчезнут? | Кто проверит новые сроки ожидания в следующем месяце? |
В 2007 году Вомек и Джонс сжали пять шагов до трёх слов: цель, процесс и люди (на той же странице LEI). Нынешняя формулировка института — пять вопросов о цели, процессе, способностях, системе управления и базовом мышлении (LEI).
Потери и умение их видеть
Потери, по-японски муда, — любое действие, которое потребляет ресурсы и не создаёт ценности для клиента (LEI). Институт приписывает Оно семь категорий: перепроизводство, ожидание, транспортировка, лишняя обработка, запасы, лишние движения и исправление, то есть контроль, переделка и брак. Худшим из них он называет перепроизводство, потому что оно питает остальные шесть (LEI). Восьмую, нереализованный потенциал сотрудников, добавили, когда Lean вышел за пределы заводов (LEI).
В офисной работе те же потери выглядят иначе. Документ, который ждёт согласования, — это ожидание. Отчёт, который никто не читает, — перепроизводство. Форма, которую заново вводят во вторую систему, — лишняя обработка.
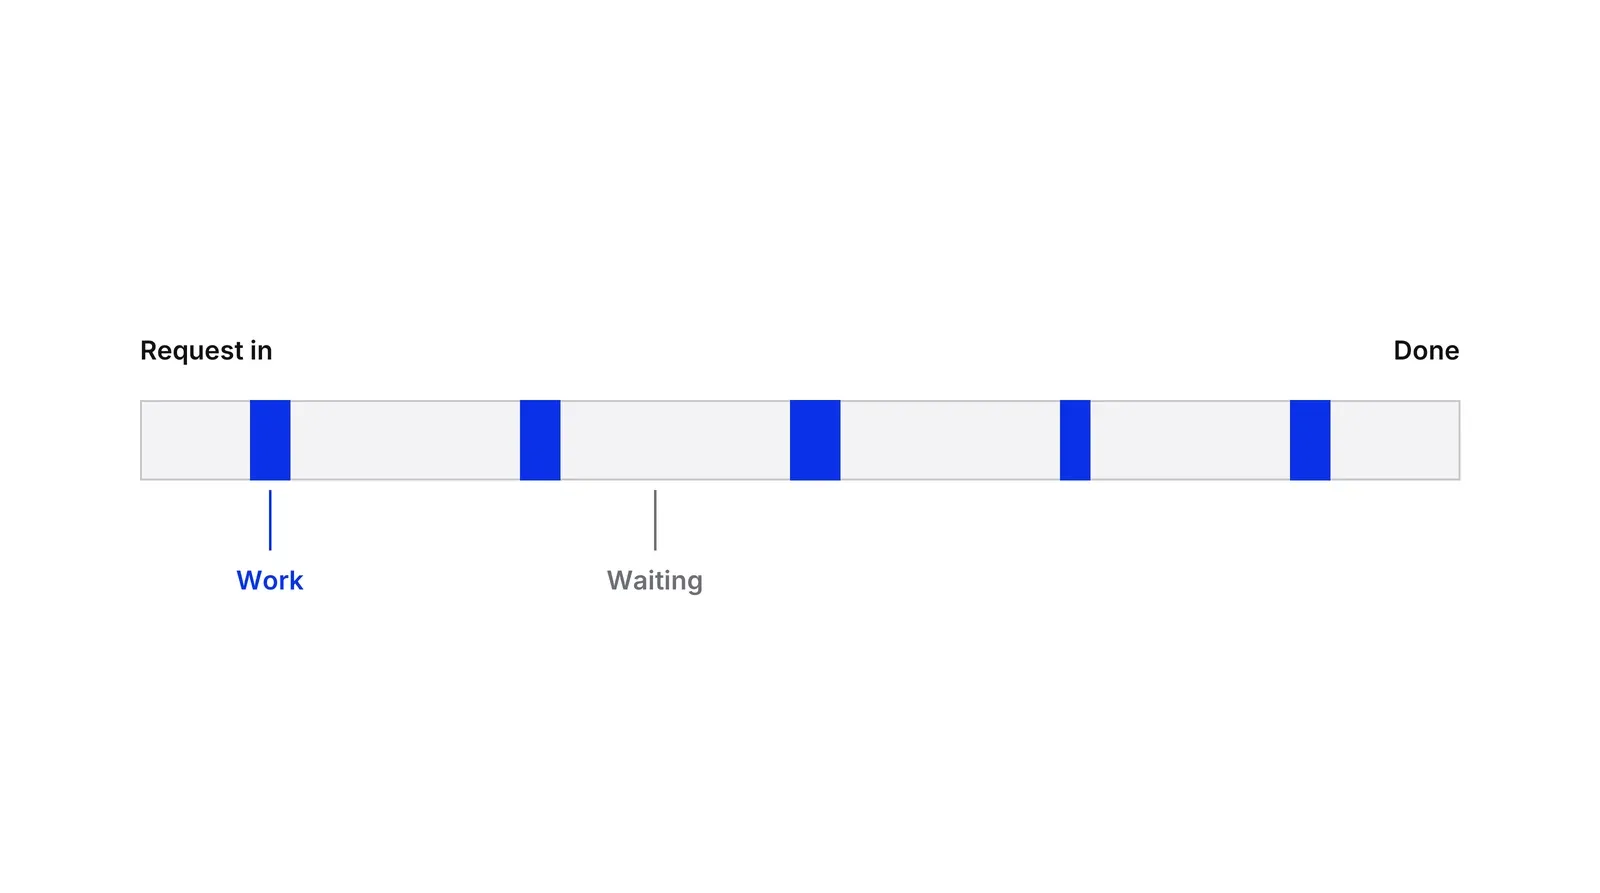
Увидеть потери помогает карта потока создания ценности. Она показывает каждый шаг материальных и информационных потоков от заказа до поставки (LEI). Главное, что здесь измеряют, — разрыв между временем, когда над задачей работают, и временем, когда она стоит в очереди. Если перед подробной картой нужен первый, более лёгкий взгляд на процесс, диаграмма SIPOC умещает на одной странице поставщиков, входы, процесс, выходы и клиентов, а BPMN фиксирует подробный ход процесса.
Система управления за инструментами
Lean — больше, чем набор инструментов. Спир и Боуэн в 1999 году писали в Harvard Business Review, что система Toyota держится на четырёх неписаных правилах о том, как устроены работа, связи, маршруты и улучшение (HBS Working Knowledge). Авторы восстановили эти правила сами, потому что Toyota их никогда не записывала.
В литературе по Lean повторяется несколько практик:
- Вытягивание и канбан. Следующие шаги сообщают предыдущим, что им нужно, и предыдущие начинают работу только после сигнала (LEI). О том, как это работает на доске, рассказывает страница про канбан.
- Дзидока. Станки и операторы замечают отклонение и сразу останавливают работу; в Toyota эту идею возводят к ткацкому станку, который сам останавливался при обрыве нити (LEI).
- Стандартизованная работа и кайдзен. Когда текущий метод записан, он становится объектом непрерывного улучшения (LEI). Сам цикл улучшения — это PDCA, а повторяющуюся проблему прослеживают до причины методом 5 почему.
- Гемба-обходы. Руководители идут туда, где происходит работа, наблюдают и задают вопросы, прежде чем действовать (LEI).
Что говорят данные
Для заводов данных о Lean больше, чем для больниц, и в обоих случаях картина неоднозначна. На выборке заводов из переписи производителей журнала IndustryWeek Рахна Шах и Питер Уорд выяснили, что четыре пакета практик (just-in-time, управление качеством, профилактическое обслуживание и управление персоналом) объясняют около 23% разброса операционных показателей (Journal of Operations Management, 2003).
За пределами производства Harvard Business School сообщает, что Wipro запустила инициативу по Lean в 2004 году, и 8 из её первых 10 программных проектов выросли по эффективности больше чем на 10% (HBS Working Knowledge).
Здравоохранение изучали много раз, и обзоры расставляют акценты по-разному:
- Маццокато с коллегами разобрали 33 статьи. Все сообщали о положительных результатах, но описывали ранние стадии и технические аспекты, а охват Lean в организации был ограниченным (Quality and Safety in Health Care, 2010).
- Морарос, Лемстра и Нванкво изучили 22 статьи, прошедшие проверку качества. Значимой статистической связи с удовлетворённостью пациентов и исходами лечения они не нашли, зато увидели отрицательную связь с финансовыми затратами и удовлетворённостью работников и возможные, но непостоянные выгоды для показателей процесса, например для потока пациентов (International Journal for Quality in Health Care, 2016).
- Д’Андреаматтео с коллегами отобрали 243 статьи и заключили, что результаты Lean выглядят многообещающе, но окончательно судить о его влиянии нельзя (Health Policy, 2015).
- Раднор с коллегами изучили четыре случая в английской NHS и увидели небольшие локальные улучшения. Они отметили два ограничения: в здравоохранении клиент и заказчик услуги — разные люди, а объём услуг в основном задают имеющиеся мощности (Social Science and Medicine, 2012).
Ландсбергис, Кэхилл и Шналл в обзоре исследований автомобильной отрасли почти не нашли подтверждений тому, что бережливое производство даёт работникам больше самостоятельности, зато увидели рост темпа работы и требований к людям (Journal of Occupational Health Psychology, 1999). Поэтому следите за нагрузкой и опытом сотрудников наряду со сроком выполнения.
План Growth Lab можно начинать с одного описанного процесса, записав исходный срок выполнения до любых изменений.
Как применять: Бережливое производство: основы, принципы и инструменты по шагам
- Определите, что ценно для клиента. Запишите, за что конечный клиент этого процесса готов платить, а за что нет. Пациенту нужен диагноз, а не анкета. Результат: одна строка о ценности, по которой проверяют каждый шаг.
- Нарисуйте поток создания ценности. Пройдите процесс от запроса до результата вместе с теми, кто его выполняет. Для каждого шага отметьте, сколько времени над задачей работают и сколько она ждёт. Результат: карта, которая показывает, куда на самом деле уходит время.
- Уберите потери и наладьте поток. Вычеркните шаги, передачи, согласования и переделки, которые ничего не добавляют к описанной ценности. Затем ограничьте число задач в работе, чтобы они не копились между шагами. Результат: карта короче, очередей меньше.
- Пусть спрос тянет работу. Начинайте шаг, только когда следующему шагу есть место и он об этом попросил, например с помощью канбан-доски и лимита задач в работе. Результат: ни один шаг не производит больше, чем следующий успевает взять.
- Запишите стандарт, затем улучшайте его. Опишите в нескольких строках лучший на сегодня способ выполнять каждый шаг, чтобы любое изменение можно было сравнить с исходным уровнем. Раз в неделю проводите короткий разбор там, где идёт работа. Результат: стандарт, который люди меняют осознанно, а не по случайности.
- Повторите на следующем ограничении. Снова измерьте сквозное время, найдите следующее самое долгое ожидание и пройдите цикл ещё раз. Результат: ровный ряд небольших улучшений, подкреплённых цифрами.
Примеры
Путь клиники от направления до приёма
Иллюстративный пример. Направление пациента поступает в день 0, координатор проверяет его на второй день, страховой полис ДМС проверяют на четвёртый, запись оформляют на седьмой. Над документами при этом работают около 40 минут, всё остальное — очередь между тремя сотрудниками. Работа по Lean начинается с карты этих ожиданий. Затем проверку полиса переносят на момент, когда направление пришло, а координатору задают дневной лимит открытых заявок. Цель — сократить ожидание пациента с теми же сотрудниками.
Онбординг в платёжной компании
Иллюстративный пример. Подключение бизнес-клиента проходит через продажи, проверку документов, комплаенс и настройку счёта. Переделки возникают, когда документы возвращаются неполными. Команда, работающая по Lean, считает возвращённую заявку браком, выясняет, какого документа не хватает чаще всего, и ставит его в первую форму. Для очереди комплаенса она вводит лимит задач в работе, чтобы проверяющие закрывали заявки, прежде чем брать новые.
Согласование кампаний в маркетинговой команде
Иллюстративный пример. Бриф кампании ждёт дизайнера, потом юриста, потом владельца бюджета. Каждый шаг занимает меньше часа, но сам бриф проводит дни во входящих. Команда рисует карту потока, назначает всем трём согласующим общее 30-минутное окно каждый день и считает дни от брифа до запуска. Это число становится исходным уровнем для следующего изменения.
Когда применять
Подходит, когда проблема во времени, переделках или очередях в процессе, который повторяется: онбординг, выполнение заказов, путь пациента, обращения в поддержку, согласования. Работает, если к перестройке можно привлечь тех, кто выполняет работу, и если руководители готовы приходить туда, где эта работа происходит.
Когда не применять
Не берите, если процесс нестабилен или повторяется слишком редко, чтобы его измерить: например, разовый проект. Не берите и тогда, когда настоящее ограничение — спрос, цена или качество продукта, а не поток. Не превращайте систему в программу сокращения штата: в обзорах, на которые мы ссылаемся ниже, есть данные о снижении удовлетворённости сотрудников и росте интенсивности труда.
Частые ошибки
- Взять инструменты без системы. Спир и Боуэн показывают, что видимые практики опираются на четыре неписаных правила о том, как устроены работа, связи, маршруты и улучшение.
- Воспринимать Lean как сокращение расходов. Морарос с коллегами нашли в исследованиях здравоохранения отрицательную связь с удовлетворённостью работников, поэтому наряду со сроком выполнения измеряйте опыт сотрудников.
- Делать только локальные исправления. Маццокато с коллегами обнаружили, что примеры Lean в здравоохранении по большей части узкие и технические и почти не затрагивают организацию в целом, хотя теория Lean говорит обо всей системе.
- Не замечать нагрузку. В обзоре Ландсбергиса с коллегами по исследованиям автопрома бережливое производство, как правило, повышало темп работы и требования к людям.
- Нарисовать карту один раз и остановиться. Карта — исходный уровень для следующего цикла, а не готовый документ.
Вопросы и ответы
Каковы пять принципов бережливого производства?
Их предложили Вомек и Джонс в книге «Lean Thinking». Определите ценность с точки зрения клиента. Выявите поток создания ценности и уберите шаги, которые её не создают. Сделайте так, чтобы оставшиеся шаги шли плавно. Дайте клиенту тянуть ценность из предыдущего звена. Повторяйте цикл, пока не получите идеальную ценность без потерь.
Какие семь потерь выделяет Lean?
Семь категорий Тайити Оно в изложении Lean Enterprise Institute: перепроизводство, ожидание, транспортировка, лишняя обработка, запасы, лишние движения и исправление (контроль, переделка и брак). Институт называет перепроизводство худшей из потерь, потому что оно питает остальные шесть. Позже к ним часто добавляют восьмую: нереализованный потенциал сотрудников.
Чем Lean отличается от производственной системы Toyota?
Производственная система Toyota — собственная система управления компании, построенная на принципах «точно в срок» и дзидока. «Lean» — английский термин, которым исследователи Международной программы по автомобилям при MIT, начиная с Джона Крафчика, назвали такую же систему, когда изучали её за пределами Toyota. Слова часто используют как синонимы, но Lean — это общий вариант системы.
Работает ли Lean в здравоохранении?
Данные неоднозначны. В обзоре 33 исследований все сообщали о положительных результатах, но по большей части узких и технических. В обзоре 22 исследований, прошедших оценку качества, значимой связи с удовлетворённостью пациентов и исходами лечения не нашли, а выгоды для процессов были непостоянными. В обзоре 243 статей сказано, что результаты выглядят многообещающе, но окончательного вывода сделать нельзя.
Какие инструменты использует бережливое производство?
Чаще всего это картирование потока создания ценности, канбан и вытягивающие системы, стандартизованная работа, отчёты A3 для решения проблем, дзидока (остановка работы при появлении дефекта), хейдзунка (выравнивание состава и объёма работы) и гемба-обходы, когда руководители наблюдают за работой на месте. Инструменты помогают, только если за ними работают принципы.
Источники
- Toyota Motor Corporation, Toyota Production System
- Toyota Motor Corporation, 75 Years of Toyota: Modernization of Facilities (supermarket method and kanban)
- Lean Enterprise Institute, Lean Thinking and Practice
- Lean Enterprise Institute, What is Lean?
- Lean Enterprise Institute, A Brief History of Lean
- Lean Enterprise Institute, Lean Production (lexicon)
- Lean Enterprise Institute, Seven Wastes (lexicon)
- Jean Cunningham, The Eight Wastes of Lean, Lean Enterprise Institute, 2020
- Lean Enterprise Institute, Muda (lexicon)
- Lean Enterprise Institute, Value-Stream Mapping (lexicon)
- Lean Enterprise Institute, Kaizen (lexicon)
- Lean Enterprise Institute, Jidoka (lexicon)
- Lean Enterprise Institute, Just-in-Time (lexicon)
- Lean Enterprise Institute, Pull Production (lexicon)
- Lean Enterprise Institute, Standardized Work (lexicon)
- Lean Enterprise Institute, Gemba (lexicon)
- Lean Enterprise Institute, A3 Report (lexicon)
- Lean Enterprise Institute, Heijunka (lexicon)
- Mark Graban, The Evolution of 'Lean Production': Reflecting on 25 Years Since the Term Was Coined, LeanBlog, 2013
- Planet Lean, A fork in the road for lean research?
- Steven Spear, H. Kent Bowen, Decoding the DNA of the Toyota Production System, Harvard Business Review, September-October 1999
- Harvard Business School Working Knowledge, Decoding the DNA of the Toyota Production System
- Rachna Shah, Peter T. Ward, Lean manufacturing: context, practice bundles, and performance, Journal of Operations Management 21(2), 2003
- Harvard Business School Working Knowledge, Bringing Lean Principles to Service Industries, 2007
- P. Mazzocato, C. Savage, M. Brommels, H. Aronsson, J. Thor, Lean thinking in healthcare: a realist review of the literature, Quality and Safety in Health Care 19(5), 2010
- Moraros J., Lemstra M., Nwankwo C., Lean interventions in healthcare: do they actually work? A systematic literature review, International Journal for Quality in Health Care 28(2), 2016
- A. D'Andreamatteo, L. Ianni, F. Lega, M. Sargiacomo, Lean in healthcare: a comprehensive review, Health Policy 119(9), 2015
- Zoe Radnor, Matthias Holweg, Justin Waring, Lean in healthcare: the unfilled promise?, Social Science and Medicine 74(3), 2012
- Andersen H., Røvik K.A., Ingebrigtsen T., Lean thinking in hospitals: is there a cure for the absence of evidence? A systematic review of reviews, BMJ Open 4(1), 2014
- Paul A. Landsbergis, Janet Cahill, Peter Schnall, The impact of lean production and related new systems of work organization on worker health, Journal of Occupational Health Psychology 4(2), 1999
Обновлено 20 октября 2026

Операционный директор на аутсорсе или встроенная операционная команда: что выбрать на раунде A
Эти две модели закрывают разные дыры. Как понять, какая нужна вашей компании, и чем каждая обходится во времени и в контроле.
Fractional руководитель: четыре модели, цена и где всё ломается
Приходящий, временный, советник или встроенная команда: под одним словом прячутся четыре разные схемы. Они отличаются полномочиями, занятостью и выходом, и каждая ломается по-своему.
Операционная система финтех-стартапа: четыре контура, на которых выросли десять компаний
Starling, Monzo, Qonto, bunq, Lunar, Pleo, Tide, Ramp, Mercury и Column росли на четырёх операционных контурах. Решения регуляторов показывают, что ломается, когда один из них отстаёт от роста.